【初心者向け】キャンドル・アロマサシェの始め方完全ガイド!スターターキットで今すぐ始める失敗ゼロの最短ルート
yassy
ハンドメイド作家のための情報サイト:クラフターズ!

こんにちは、クラフターズのやっしーです!(・∀・)
私もキャンドル作りが大好きで、これまで部屋中にたくさんの手作りキャンドルを飾ってきました。様々なワックスを溶かして、お気に入りの色や香りを閉じ込める時間は本当に至福のひとときです。ショップやイベントで素敵なキャンドルを見つけると、つい買い込んでしまうキャンドル好きでもあります。
しかし、キャンドル作りを始めたばかりの頃に誰もが一度は直面するのが「作品にひびが入ってしまうトラブル」です。型から出してみたら表面にすーっと亀裂が入っていたり、固まっていく途中でバリッと割れてしまったりすると、せっかくの苦労が台無しになった気分になります。
キャンドルにひびが入る現象には、すべて明確な科学的理由が存在します。決して運や勘のせいではありません。原因を正しく理解して適切な対処を行えば、ひび割れは100%防ぐことができます。
今回は、キャンドルにひびが入ってしまう根本的な原因から、ひび割れを未然に防ぐための完璧な温度管理、ワックス選定のポイント、そして万が一ひびが入ってしまったときの劇的な修復テクニックまで、私の実践知識を惜しみなく全てお伝えします。

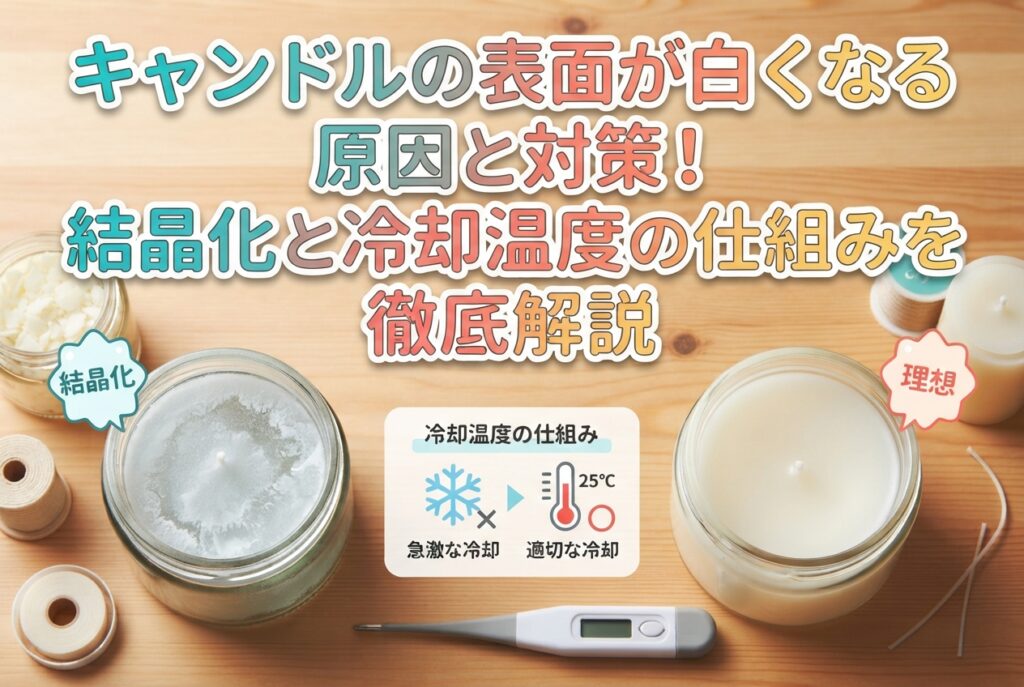
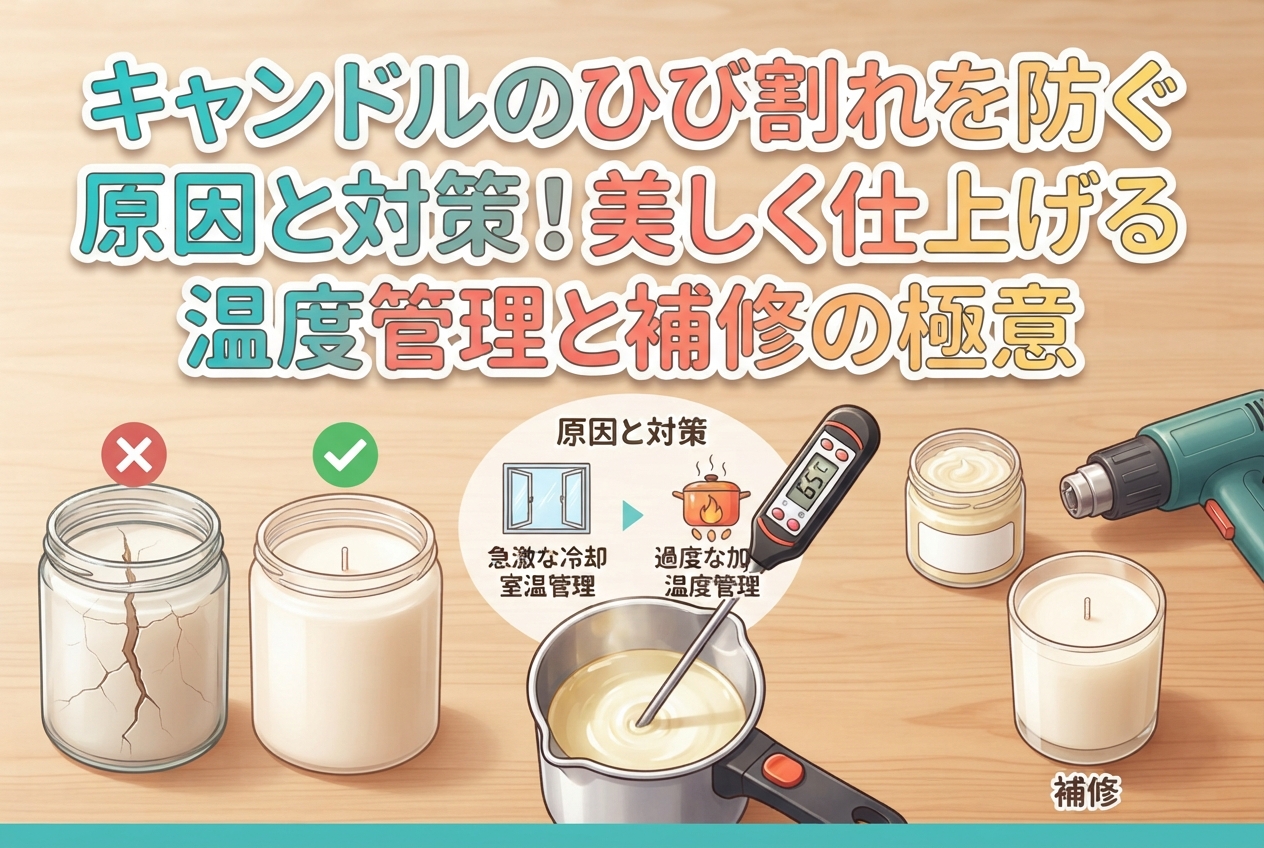
キャンドルにひびが入る最大の原因は、急激な温度変化による「冷却スピードの不均衡」です。ワックスは熱で溶けると膨張し、冷えて固まると収縮する性質を持っています。この収縮するときに力が加わり、その力に耐えきれなくなった部分が割れてひびになります。
特に固まる速度が外側と内側で極端に異なると、外側だけが先にカチカチに固まり、遅れて固まる内側の収縮に引っ張られて表面や内部に大きな亀裂が生じます。きれいなキャンドルを作るためには、全体をいかに緩やかに、均一に冷やしていくかが命題になります。
まずは、冷却プロセスでやってしまいがちな決定的なミスと、正解の温度管理を解説します。
早く固めたいからといって、溶かしたワックスを型に注いだあとすぐに冷蔵庫や冷凍庫に入れる行為は絶対にやってはいけません。これはキャンドル作りの現場で最もひび割れを引き起こす間違った作業です。
冷蔵庫などの冷極環境に置くと、モールド(型)に接している一番外側のワックスだけが急激に冷やされて固まります。しかし、中心部はまだ熱を帯びた液状のままです。その後、中心部が冷えて縮もうとした瞬間、すでに固まって逃げ場を失った外側の壁を激しく引っ張ります。この引っ張り合いによって、キャンドルの内部や表面にバリバリとしたひびが入るのです。
キャンドルは必ず「室温」でじっくりと自然乾燥させて固めます。作業するお部屋の適正室温は20℃〜25℃です。冬場の冷え切った部屋や、夏場のエアコンの風が直接当たる場所で作業するのもひび割れの引き金になります。風が当たらない、安定した室温の場所でゆっくり冷ますのが鉄則です。
ワックスを型や容器(コンテナ)に注ぎ込むときの温度、いわゆる「注ぎ温度」もひび割れに直結する非常に重要な要素です。
温度が高すぎる状態で注ぐと、モールドや容器との温度差が大きくなりすぎて、注いだ瞬間に外側だけが急冷されます。その結果、急激な収縮ストレスがかかってひびの原因になります。逆に温度が低すぎる状態で注ぐと、ワックスの流動性が失われて型全体にスムーズに行き渡らず、層同士の密着が弱くなって冷える過程で層間に亀裂が入ります。
注ぐべき適正温度は、使用するワックスの種類によって完全に決まっています。
パラフィンワックスの場合は、80℃〜85℃前後で注ぐのが最も美しく仕上がります。これより高い90℃以上で注ぐと、収縮が激しくなりすぎて中央の大きな凹み(シンクホール)やひび割れを誘発します。
天然素材のソイワックス(ハードタイプ)の場合は、60℃〜65℃が絶対の適温です。ソイワックスはパラフィンに比べて組織が繊細なため、高温で注ぐとほぼ確実に表面が荒れたりひびが入ったりします。
必ずデジタル温度計を使用し、感覚ではなく数値で正確に温度を計測してから注いでください。適温を守るだけで、ひび割れのリスクは激減します。
温度管理を徹底していてもひびが入る場合、次に疑うべきは「ワックスの選定ミス」と「添加物の配合バランス」です。
一口にキャンドルワックスと言っても、その成分や物理的特性は全く異なります。用途に合わないワックスを使用したり、自己流で配合を変えたりすると、ワックス自体の構造が弱くなり、少しの衝撃や収縮で簡単にひびが入るようになってしまいます。
キャンドル資材として販売されているワックスには、大きく分けて「モールド(型抜き)用」と「コンテナ(容器に流し込む)用」の2種類が存在します。これを混同して使用すると、100%失敗します。
コンテナ用ワックス(ソイワックスソフトやグラス用パラフィンなど)は、ガラス容器などに密着させるために非常に柔らかく、融点が低く作られています。これをモールドに流し込んで自立型のキャンドルを作ろうとしても、強度が全く足りません。型から外す際に自重や力加減で簡単に割れますし、置いておくだけでひびが入ります。
自立させるピラーキャンドルやモチーフキャンドルを作る場合は、絶対に「モールド用(ハードタイプ)」のワックスを使用してください。モールド用ワックスは融点が高く、しっかりと固まる硬さを持っています。パッケージや商品説明に「ピラー用」「モールド用」「ハード」と明記されているものを選ぶのが絶対条件です。
パラフィンワックスを使って固いキャンドルを作る際、絶対に必要なのが「ステアリン酸」という添加剤です。ステアリン酸は高級脂肪酸の一種で、キャンドル作りに欠かせない補強材の役割を果たします。
パラフィンワックス100%だけで大きなキャンドルを作ると、結晶構造が粗くなり、強度が不足してひび割れや欠けが生じやすくなります。ここにステアリン酸を適量混ぜることで、以下の劇的な効果が得られます。
第一に、キャンドルの硬度が大幅に増して構造が強頑になります。第二に、気泡が抜けやすくなり、結晶が細かくなって気泡穴による内部亀裂を防ぎます。第三に、型離れ(発色と収縮)が良くなり、モールドから無理なく抜けやすくなります。
配合の黄金比率は「パラフィンワックス90%に対してステアリン酸10%」です。重さをキッチンスケールできっちり測定して添加してください。この10%のステアリン酸を入れるだけで、パラフィンキャンドルのひび割れ耐久性は劇的に向上します。
良い香りを強く出したいからといって香料(アロマオイルやキャンドル用フレグランスオイル)を大量に入れたり、濃い色を出したくてキャンドル用顔料や染料を過剰に投入したりするのも、ひび割れの大きな原因になります。
ワックスには、液体であるオイル分や顔料を取り込める限界量(保油量)が存在します。一般的なソイワックスやパラフィンワックスの保油量は、全体の「3%〜6%」程度です。
限界を超えてオイルを添加すると、固まったあともワックスの分子間に油滴が残って結晶構造を破断します。その結果、全体が豆腐のように脆くなり、小さな刺激や自重の収縮で格子状のひび割れが発生します。
香料は必ずワックスの重量に対して「最大でも6%以内」に抑えてください。例えばワックス100gに対して香料は6gが上限です。着色料もごく少量で十分に発色しますので、必要以上に入れないのが鉄則です。正確な計量が作品の強度を守ります。
キャンドルが無事に固まっても、最後の「型から抜く瞬間」にひびを入れてしまう初心者の方が後を絶ちません。型から取り出す作業には、力任せに行ってはいけない明確なルールが存在します。
キャンドル作りに慣れていない人が最もやりがちな失敗が、固まりきっていない段階で焦って型から外そうとすることです。
触ってみて表面や外側が固まっているように見えても、キャンドルの中心部はまだほんのりと温かく、柔らかい状態が長時間続きます。中心部が完全に冷えて固まる前に無理に力を入れて型から引き抜こうとすると、外側の固い部分と内側の柔らかい部分の境目に強烈な捻じれが生じ、一瞬で縦や横に大きなひびが入ります。
直径5cm〜7cm程度の標準的なキャンドルであっても、室温で完全に冷まし切るには「最低でも3時間〜5時間」の放置時間が必要です。大きめのキャンドルの場合は丸一日放置するのが安全です。
キャンドルが完全に冷えてモールドとキャンドルの間にわずかな隙間(型離れ)ができるまで、絶対に触らず待ってください。触ったときに底面がひんやり冷たくなっていることが、型出しの絶対の合図です。
型(モールド)の素材によっても、型抜きの難易度とひび割れリスクは大きく変わります。
ポリカーボネート製や金属製の硬いモールドは、耐久性が高く美しいツヤが出ますが、柔軟性が一切ないため、型離れが悪いと強引に引っ張るしかなくなります。この強引な引っ張りがひび割れの直接の原因になります。
型抜き時のひび割れを未然に防ぐため、私は以下の2つの対策を徹底しています。
1つ目は、複雑な形状や初心者の制作には「シリコンモールド」を使用することです。シリコンモールドは非常に柔らかく外側に広げることができるため、キャンドルに無駄な引っ張り負荷をかけることなく簡単に取り出せます。
2つ目は、硬質モールドを使う際に「離型用シリコンスプレー」をあらかじめ型内部に薄く噴射しておくことです。型全体に軽くスプレーしてティッシュで余分な油分を均一に拭き伸ばしておくだけで、ワックスが固まったあとに「スルッ」と滑るように抜けます。無理な力をかけずに抜ける環境を整えることが、ひび割れゼロへの確実な道です。
どれだけ注意を払っていても、部屋の急な温度変化などでひびが入ってしまうことはあります。しかし、ひびが入ったからといって捨ててしまう必要は一切ありません。キャンドルは熱で溶けて再凝固する素材だからこそ、何度でもきれいに修復が可能です。
ここからは、私が実際に現場で使っている、ひび割れたキャンドルを新品同様に蘇らせる3つのプロ級補修テクニックを解説します。
浅いひびや、表面に走った線状の亀裂に圧倒的な効果を発揮するのが「ヒートガン(工業用ドライヤー)」を使った補修方法です。普通のドライヤーは風量が強すぎて溶けたワックスが飛散するため使えません。必ずピンポイントで高温の熱風を当てられるヒートガンを使用します。
手順は以下の通りです。
ひびが入っている箇所から15cmほど離した位置でヒートガンを持ち、温風を当てます。ゆっくりと円を描くようにヒートガンを動かすと、数秒で表面のワックスが薄く溶けて液状になります。
溶けたワックスがひびの隙間に自然と流れ込み、亀裂を埋めていきます。ひびが埋まったのを確認したら、すぐに熱風を離して室温で静かに冷まします。
熱を当てすぎると形状自体が崩れてしまうため、「表面を数ミリだけ素早く溶かす」のがコツです。これだけで表面のひびは跡形もなく消え去り、ツヤのある滑らかな肌が復活します。
キャンドルの上部や中心付近に大きなひびや凹みが生じた場合は、「追い注ぎ(トップアップ)」を行うのが正解です。
固まる際の収縮によって中央が落ち込み、その周辺から放射状にひびが入る現象はよく起こります。これに対する手順は非常にシンプルです。
まず、竹串や千枚通しを使って、ひびが入っている部分や中心の凹み周辺に数箇所、深さ数センチの穴を掘ります。これは内部に閉じ込められた空気を抜き、新しいワックスを奥深くまで行き渡らせるための重要な下処理です。
次に、制作時に残しておいた同じ配合・同じ色のワックスを、最初よりも「5℃ほど高い温度」で手早く流し込みます。高い温度で注ぐことで、すでに固まっている下のキャンドル表面がわずかに再溶融し、新しいワックスと強力に一体化します。
固まったあとに境目が浮き上がることもなく、フラットでひびのない完璧な天面が完成します。
側面全体に細かなひび割れが網目状に入ってしまった場合や、ヒートガンでは追いつかないほど広範囲のひびには「ディッピング」という手法を使います。
ディッピングとは、完成したキャンドル本体を、溶かしたワックスの液に一瞬だけドボンと漬けて引き上げる補修技法です。
キャンドル全体が入る深さのある容器(耐熱用の缶など)を用意し、本体と同じワックス(または透明なパラフィンワックス)を80℃前後の高めの温度で準備します。
キャンドルの芯をペンチなどでしっかりと持ち、溶けたワックス液の中に「1秒〜2秒」だけ素早くくぐらせて引き上げます。長すぎると本体が溶けて崩れてしまうため、一瞬で潜らせるのが絶対のルールです。
引き上げたら空中ですぐに固まり始め、外側に薄く均一なワックスの新しい膜(コーティング層)が形成されます。この膜が側面のひび割れを完全に覆い隠し、補修跡すら全く分からない極上のツヤ仕上がりを実現します。
キャンドル制作でひび割れを完全に防ぎ、毎回クオリティの高い作品を作るために、私自身が日常の作業で徹底している環境づくりとルーティンを紹介します。
道具やワックスにこだわることも大切ですが、それ以上に「作業空間のコントロール」が失敗をなくす最大の鍵です。
第一に、作業部屋の温度管理です。作業を開始する30分前にはエアコンを入れて、部屋の室温を「22℃前後」に固定します。特に冬場は作業台やモールド自体が氷のように冷たくなっているため、そのままワックスを注ぐと接触面が急冷されて確実にひびが入ります。モールドを手で触って冷たく感じたら、注ぐ前にドライヤーで軽く温めてから使うことを徹底しています。
第二に、冷まし場所の確保です。流し込んだあとのモールドは、エアコンの風が直接当たらない部屋の隅や、木製の作業台の上に静かに置きます。ステンレスや金属の作業台の上に直接置くと、底面から熱が急激に逃げて底割れ(底面のひび割れ)を起こします。そのため、作業台には厚手のコルクマットや木板を敷き、断熱効果を持たせてじっくり冷ませる環境を作っています。
第三に、タイマー管理と記録です。ワックスを流した時間をメモし、最低でも3時間〜4時間は絶対に触らない、動かさないルールを自分に課しています。固まっていく過程を見るのは楽しいものですが、途中でモールドを傾けたり突いたりする振動が、固まりかけた分子構造を壊してひびの原因になります。放置時間をしっかりと確保することが、美しい完成品への一番の近道です。
キャンドルにひびが入る原因と、その完璧な対策について詳しく解説してきました。
キャンドル作りのひび割れは、決して原因不明のトラブルではありません。「急激な冷却を避ける」「ワックスに応じた正しい注ぎ温度を守る」「適切なワックスと添加物を選ぶ」「完全に冷めるまで触らない」という基本原則を愚直に守るだけで、ひび割れの発生率はゼロになります。
もしひびが入ってしまっても、ヒートガンでの表面溶融、追い注ぎ、ディッピングという強力な補修テクニックを知っていれば、焦る必要は一切ありません。失敗を恐れずに修正できる技術こそが、あなたのハンドメイドの幅を大きく広げてくれます。
つるんと滑らかで美しいキャンドルが型からすっぽり抜けたときの感動は、何度経験しても素晴らしいものです。今回お伝えした確実な知識をぜひ次のキャンドル作りに活かして、うっとりするような極上の作品を作り上げてください!
記事をSNSやラインで友達に紹介していただければ、とても嬉しくはげみになります!
ではでは、また次の記事でお会いしましょう!クラフターズのやっしーでした!
例えばレジンについての記事を探したければ「レジン」、道具についてなら「ニッパー」「ヤットコ」というふうに探してみてくださいね。