ジェスモナイト作品の反りを防ぐ方法!平らで美しいトレイやコースターを作るコツ
yassy
ハンドメイド作家のための情報サイト:クラフターズ!

 ミルティクラフト 吉野石膏 ハイストーンN 石膏 アロマストーン制作 小分け 材料 (石膏1kg)
¥1,216
 Jesmonite AC100 エコレジン 水性鋳造材 DIY用 2液式粉末ベースと液体セット 無溶剤樹脂代替品 Mサイズ 1.4kg セット
¥15,379
 SANAAA エポキシ樹脂 二液性レジン液 ハードタイプ レジン液 3X 超黄ばみ防止 、セルフレベリング樹脂と硬化剤、 DIY 手芸用品 レジンアート、レジンアクセサリー 高い透明 低刺激性 エポキシレジン液(250+250g)
¥1,699
 YHYSCSXD リュータービット 2.35mm 軸 ダイヤモンド砥石 30 本入り 収納ケース付き 彫刻研磨用ルータービット | 高硬度のダイヤモンドドリルビットは た耐摩耗性を備えており 天然石 金属 および石材の研磨 彫刻 穴あけ作業に適しています シャンク径3.0mm ビット径2.35mmで ミニフライス盤に対応しています 専用の収納ケースが付属しており 保管に便利です
¥629
 レジン用離型スプレー 100ミリリットル シリコン型離型剤
¥1,696
 信越化学工業/信越 シリコーン離型剤 420ml【KF96SP】(1261231) [その他]
¥1,790
 ゴッドハンド(GodHand) 神ペーパー 耐水性紙ヤスリセット Bセット GH-KY-4B ホビー用工具
¥445
 YOBTOP 石膏粉 1kg 樹脂入り 硬質 粉:水混合比10:3 高強度 気泡なし 30分型抜け 急速硬化 キャスティングパウダー クラフト 手芸
¥1,680
 TSUGUKIT (つぐキット) 金継ぎ用 電動ミニルーター リューター セット (1.2mm丸型ダイヤモンドビット2本と20種類のダイヤモンドビット) 金継ぎキット 充電式 小型 ルーター (ワイヤレス/ペン型) 食器 陶器
¥4,840
 Mr.耐水ペーパーセット 超極細目 2500番・3000番 各2枚入 MT310
¥333
こんにちは、クラフターズのやっしーです!(・∀・)
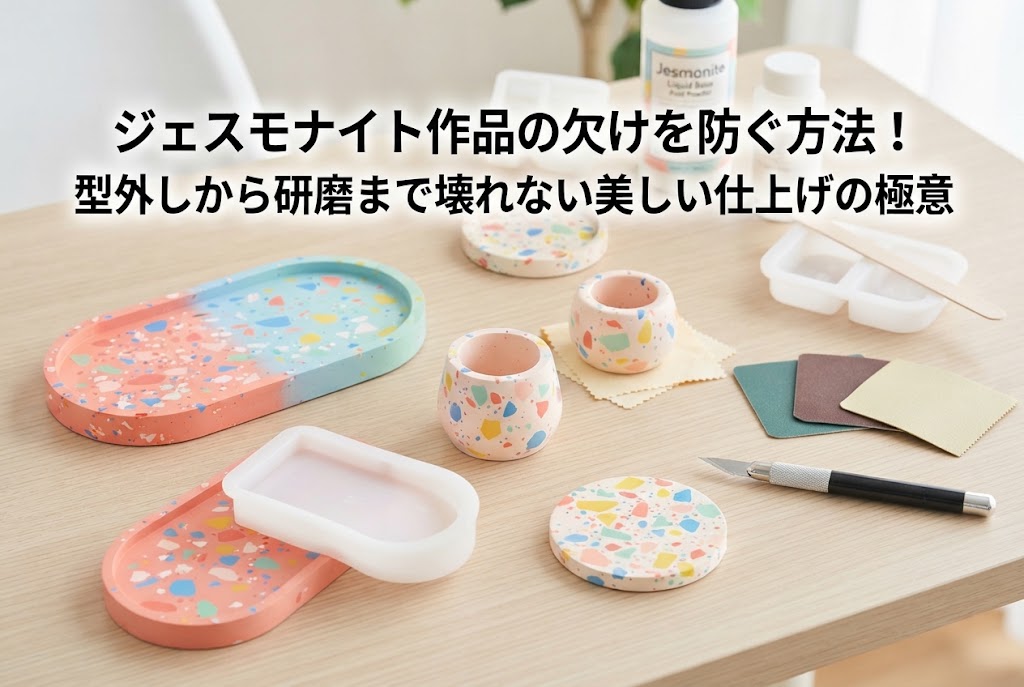
ジェスモナイトでトレーやコースター、インテリア雑貨を作っているときに、こんな悲しい経験はありませんか?型から取り出す瞬間に角がボロッと欠けてしまった。ヤスリで表面を磨いている最中にフチがチッピング(小欠け)を起こしてしまった。せっかく綺麗に色が混ざったお気に入りの作品ほど、欠けてしまったときのショックは大きいものです。
ジェスモナイトは石膏のようなナチュラルな質感と、レジンのような加工しやすさを併せ持つ素晴らしい水性樹脂です。しかし、扱い方や作業工程のちょっとした油断によって、角やフチが欠けやすくなる性質を持っています。作品の欠けは偶然起きるものではなく、明確な原因が存在します。
今回は、ジェスモナイト作品の欠けを未然に防ぐための具体的な対策とノウハウを徹底的に解説します。材料の計量や撹拌の基本から、注ぎ方の工夫、型外しのコツ、そして研磨時の面取り技術まで、すべての工程で使える知識を詰め込みました。この記事を最後まで読めば、角がポロポロ欠ける悩みから解放され、売り物のように美しく丈夫な作品を作れるようになります。

ジェスモナイト作品が欠けてしまう背景には、素材の特性と制作工程におけるいくつかの落とし穴が存在します。原因を正しく理解しておけば、どの作業で気をつけるべきかが明確になります。まずは欠けが発生する代表的な4つの原因を確認しましょう。
ジェスモナイト(例えばAC100)は、リキッド(液体)とベース(粉末)を指定された正確な比率で混ぜ合わせることで本来の強度を発揮します。もしリキッドが多すぎたり、逆にベースが多すぎたりすると、化学反応が正常に進まず硬化物全体の強度が著しく低下します。
強度が不足した状態のジェスモナイトは、少しの衝撃や圧力でも脆く崩れ、角や薄い部分からボロボロと欠けてしまいます。
 FRP 離型剤 液体タイプ クリヤー 100g/樹脂 離型剤 型取り 小分け クリヤー 透明
¥838
レジン用離型スプレー 100ミリリットル シリコン型離型剤
¥1,696
 電動彫刻ペン コードレス 6段階変速 LEDデジタル表示 正逆転切替 グラインダーペン DIYツールセット (オレンジ) | TypeC充電式・USB充電器で使用可 | 6,000〜16,000RPM対応 | 3.2mmコレットチャック互換 | 木工・彫刻・研磨・切削・穴あけ・抛光・除錆対応 | カラー:オレンジ
¥4,369
SANAAA エポキシ樹脂 二液性レジン液 ハードタイプ レジン液 3X 超黄ばみ防止 、セルフレベリング樹脂と硬化剤、 DIY 手芸用品 レジンアート、レジンアクセサリー 高い透明 低刺激性 エポキシレジン液(250+250g)
¥1,699
 barchetta 耐水ペーパーセット(5枚組)【ミネシマ MINESHIMAツール O-3】
¥248
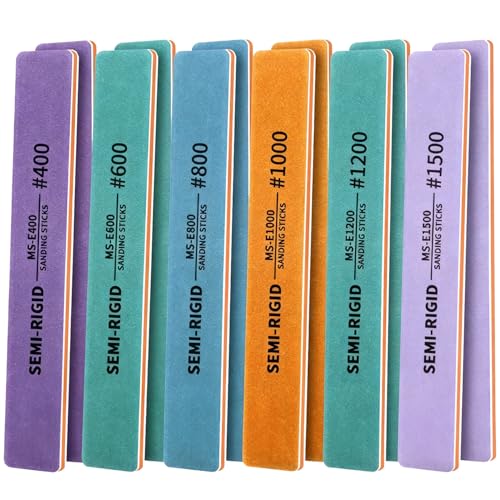 MORLARCO ヤスリ プラモデル用 12個セット 400~1500番 サンドペーパー 130×20×4mm スポンジヤスリ | 耐水ペーパー 半硬質, サンディングスティック, 紙やすり 6種類 (400 600 800 1000 1200 1500 各2枚入り), サビ落とし, 木工DIY作業, 細部仕上げ, ホビー用工具
¥999
信越化学工業/信越 シリコーン離型剤 420ml【KF96SP】(1261231) [その他]
¥1,790
YHYSCSXD リュータービット 2.35mm 軸 ダイヤモンド砥石 30 本入り 収納ケース付き 彫刻研磨用ルータービット | 高硬度のダイヤモンドドリルビットは た耐摩耗性を備えており 天然石 金属 および石材の研磨 彫刻 穴あけ作業に適しています シャンク径3.0mm ビット径2.35mmで ミニフライス盤に対応しています 専用の収納ケースが付属しており 保管に便利です
¥629
ゴッドハンド(GodHand) 神ペーパー 耐水性紙ヤスリセット Bセット GH-KY-4B ホビー用工具
¥445
ミルティクラフト 吉野石膏 ハイストーンN 石膏 アロマストーン制作 小分け 材料 (石膏1kg)
¥1,216
モールド(型)の隅や底の角には、流し込んだ空気が溜まりやすい構造になっています。気泡が角に残ったまま固まると、作品の表面や内部に空洞ができます。
この空洞部分は壁が非常に薄くなっているため、型から外す際や日常で触れた際に簡単に崩れ落ちて欠けとなって現れます。
ジェスモナイトは硬化反応が早く、流し込んでから30分〜1時間程度で表面が固まって暖かくなります。しかし、固まってすぐの段階では内部の水分が十分に抜けておらず、完全な強度に達していません。
この段階で「もう固まったから」と焦って型から強引に引き剥がそうとすると、モールドと作品の摩擦に負けて角が型内に取り残されて欠けてしまいます。
直角や鋭角など、先端が尖ったデザインは構造的に力が集中しやすく、もっとも欠けやすい部分です。仕上げの段階で角を鋭利なまま放置したり、逆に研磨作業で荒いヤスリを強い力で当てすぎたりすると、摩擦の衝撃で角がチッピングを起こします。
欠けない強い作品を作るための第一歩は、正しい混ぜ合わせによってジェスモナイト本来の物性を100%引き出すことです。「適当に混ぜても固まるから大丈夫」という油断が、壊れやすい作品を生み出す最大の原因です。
ジェスモナイトAC100の場合、標準的な重量比は「リキッド1:ベース2.5」です。目分量や体積比での計量は絶対に避けてください。ベースとリキッドの比率が狂うと、硬化後の耐衝撃性が激減します。
私が作業するときは、必ず0.1g単位で計測できるデジタルスケールを使用しています。計量カップをスケールに乗せてゼロ表示にし、まずはリキッドを正確に注ぎます。そのあとベースを少しずつ加え、指定の比率から誤差1%以内に収まるよう厳密に合わせます。この一間の手間に妥協しないことが、欠けない素地を作る絶対条件です。
リキッドにベースを投入したら、底や側面からしっかり混ぜ合わせます。混ぜ方が足りずに粉のダマが残っていると、その部分が構造的な弱点となり、衝撃を受けた際にそこからパキッと割れたり欠けたりします。
ただし、泡立て器のように激しくシャカシャカ混ぜてはいけません。空気を大量に巻き込んでしまい、微小な気泡が無数に発生して強度が落ちるからです。
ヘラやミキシングパドルをカップの底に密着させ、空気を包み込まないように静かに、かつ確実に粉っぽさがなくなるまで約2分間練り混ぜてください。
液体をモールドに注ぐ工程でも、欠けを予防する重要なテクニックがあります。気泡を角に残さないための「注ぎの技」を実践しましょう。
複雑な形状のモールドや、鋭利な角があるデザインの場合は、全体に液を流し込む前に「ファーストコート」を行います。混ぜ合わせたジェスモナイト液を少量取り、筆や小さなヘラを使って、モールドの角や細かい凹凸部分にあらかじめ薄く塗り込んでおきます。
こうすることで、角の隅々まで液が行き渡り、空気が閉じ込められるのを確実に防ぐことができます。塗り込めたことを確認してから、残りの液を優しく流し込めば、角に気泡による空洞ができるリスクを限りなくゼロにできます。
液をモールドに流し込んだら、作業台やモールドの側面をトントンと軽く叩いて微振動を与えます。底やフチに付着していた小さな気泡が振動によって外れ、表面へと浮かんできます。
浮いてきた気泡は、つまようじの先で潰すか、ドライヤーの風を遠くから軽く当てて消破します。フチ部分に溜まった気泡を見落とすと、型外しをしたときにその場所が丸く欠けた状態になってしまうため、注ぎ終わった後の1〜2分間は集中して気泡を追い出してください。
初心者の方が最も作品を欠けさせてしまう瞬間が、この「型外し(脱型)」の作業です。固まったからといって、いきなり引っ張ってはいけません。
ジェスモナイトは硬化する際、化学反応によってじんわりと発熱します。触って温かいうちは、まだ分子構造が結合している最中であり、強度が十分に上がっていません。この時点で型から出そうとすると、摩擦力に耐えられず角がちぎれて欠けてしまいます。
型外しの正しいタイミングは、「発熱が収まり、作品が完全に常温に戻ったとき」です。環境温度や作品の厚みにもよりますが、注入後最低でも45分〜1時間以上は触らずに放置してください。急いでいるときほど、じっくり待つことが作品を守る最大の秘訣です。
型を外す際は、いきなり作品の角をつまんで持ち上げてはいけません。シリコンモールドの端を外側に少し引っ張り、モールドと作品の間に空気を入れる作業(エア入れ)を全周にわたって行います。
空気が入ると作品と型の密着が解除され、白っぽく離型したのが目視で分かります。全周に空気が回ったことを確認してから、モールド側をめくるようにして優しく作品を押し出します。
力をかけるべきなのは「作品」ではなく「モールド側」です。この原則を守るだけで、型外し時の角欠けは激減します。
型から綺麗に取り出せても、仕上げの研磨作業で角を欠かしてしまっては元も子もありません。研磨時の衝撃から角を守るプロの技を身につけましょう。
型から外したばかりの作品の角は、刃物のように非常にピンピンに尖っています。この尖った角は、少しでも物に当たると簡単にチッピング(細かく欠ける現象)を起こします。
そこで必ず行ってほしいのが「面取り(めんとり)」です。面取りとは、作品の尖った角(エッジ)をヤスリでごくわずかに削り、平らな面や丸みを作ることです。
角の尖りを削り落とすことで、衝撃が一点に集中しなくなり、落としたりぶつけたりしても欠けにくい頑丈な作品に変わります。
面取りやバリ取りを行う際、いきなり100番や180番といった荒すぎる紙ヤスリを使うのは危険です。荒い研磨粒子の衝撃で、角がボロッと持って行かれて欠けてしまうからです。
研磨を始めるときは、400番程度の耐水ペーパーからスタートしてください。そして必ず「水研ぎ(ペーパーと作品を水で濡らした状態で磨くこと)」を行います。
水をつけることで摩擦熱と削りかすによる目詰まりを防ぎ、ヤスリがなめらかに滑るため、削りすぎや角の欠けを防ぐことができます。
磨く際は、力を込めずにペーパーの表面を滑らせるように軽く当てるのがコツです。フチに対して垂直にヤスリを当てるのではなく、角度を45度に傾けて優しく撫でるように研磨してください。
制作テクニックだけでなく、作品の設計・デザイン段階から「欠けにくさ」を意識することも重要です。耐久性の高いデザインパターンを知っておきましょう。
ジェスモナイトは非常に優れた強度を持っていますが、厚みが1mm〜2mm程度しかない極薄のフチや、細い棒状のパーツは構造的に衝撃に弱くなります。作品のフチに向かって急激に薄くなるデザインは、型外しの際や研磨の際に破損する確率が高くなります。
作品の全周にわたって、最低でも3mm〜5mm以上の厚みを維持できるようにモールドを選定するか、原型を作る段階で厚みを確保してください。厚みがしっかりある作品は、それだけで欠けに対する耐性が跳ね上がります。
これからモールドを購入する初心者の方には、角がピンと立った四角いデザインよりも、全体にゆるやかな丸み(R加工)がついたモールドをおすすめします。
丸みのあるデザインは応力が一点に集中しないため、型外しが非常にスムーズで、角欠けのトラブルがほとんど起きません。もし四角い作品を作りたい場合は、事前にモールドの底の角が少し丸まっているタイプを選ぶと、失敗のリスクを大幅に減らせます。
どれだけ注意していても、うっかり手滑りで角を削りすぎたり、小さな欠けを作ってしまうことがあります。しかし、欠けてしまっても作品を捨てる必要はありません。ジェスモナイトなら、跡形もなく綺麗に補修することができます。
欠けた部分を補修する最も美しく仕上がる方法は、同じジェスモナイトを使って穴を埋めることです。
この方法を行えば、どこが欠けていたのか全く分からないレベルまで元通りに修復できます。万が一のときの救済策として覚えておくと、焦らず冷静に対処できます。
ジェスモナイト作品の欠けを防ぐポイントを振り返りましょう。
欠けを防ぐためのテクニックは、どれも特別な道具が必要なものではなく、少しの意識と丁寧な作業の積み重ねで実践できることばかりです。「急がず、焦らず、力任せにしない」という基本を大切にするだけで、作品の完成度は劇的に向上します。
ぜひ今回のポイントを次の作品づくりに取り入れて、角までうっとりするほどなめらかで美しいジェスモナイト雑貨を作り上げてくださいね!
記事をSNSやラインで友達に紹介していただければ、とても嬉しくはげみになります! ではでは、また次の記事でお会いしましょう!クラフターズのやっしーでした!
電動彫刻ペン コードレス 6段階変速 LEDデジタル表示 正逆転切替 グラインダーペン DIYツールセット (オレンジ) | TypeC充電式・USB充電器で使用可 | 6,000〜16,000RPM対応 | 3.2mmコレットチャック互換 | 木工・彫刻・研磨・切削・穴あけ・抛光・除錆対応 | カラー:オレンジ
¥4,369
SANAAA エポキシ樹脂 二液性レジン液 ハードタイプ レジン液 3X 超黄ばみ防止 、セルフレベリング樹脂と硬化剤、 DIY 手芸用品 レジンアート、レジンアクセサリー 高い透明 低刺激性 エポキシレジン液(250+250g)
¥1,699
レジン用離型スプレー 100ミリリットル シリコン型離型剤
¥1,696
YOBTOP 石膏粉 1kg 樹脂入り 硬質 粉:水混合比10:3 高強度 気泡なし 30分型抜け 急速硬化 キャスティングパウダー クラフト 手芸
¥1,680
TSUGUKIT (つぐキット) 金継ぎ用 電動ミニルーター リューター セット (1.2mm丸型ダイヤモンドビット2本と20種類のダイヤモンドビット) 金継ぎキット 充電式 小型 ルーター (ワイヤレス/ペン型) 食器 陶器
¥4,840
ゴッドハンド(GodHand) 神ペーパー 耐水性紙ヤスリセット Bセット GH-KY-4B ホビー用工具
¥445
Jesmonite AC100 エコレジン 水性鋳造材 DIY用 2液式粉末ベースと液体セット 無溶剤樹脂代替品 Mサイズ 1.4kg セット
¥15,379
Mr.耐水ペーパーセット 超極細目 2500番・3000番 各2枚入 MT310
¥333
YHYSCSXD リュータービット 2.35mm 軸 ダイヤモンド砥石 30 本入り 収納ケース付き 彫刻研磨用ルータービット | 高硬度のダイヤモンドドリルビットは た耐摩耗性を備えており 天然石 金属 および石材の研磨 彫刻 穴あけ作業に適しています シャンク径3.0mm ビット径2.35mmで ミニフライス盤に対応しています 専用の収納ケースが付属しており 保管に便利です
¥629
 FUNSHOWCASE 離型剤 60ml スプレー レジン用 スクイーズ用 キャンドル用 型離れ 手作り DIY
¥1,499
例えばレジンについての記事を探したければ「レジン」、道具についてなら「ニッパー」「ヤットコ」というふうに探してみてくださいね。



 MORLARCO ヤスリ プラモデル用 12個セット 400~1500番 サンドペーパー 130×20×4mm スポンジヤスリ | 耐水ペーパー 半硬質, サンディングスティック, 紙やすり 6種類 (400 600 800 1000 1200 1500 各2枚入り), サビ落とし, 木工DIY作業, 細部仕上げ, ホビー用工具
¥999
FUNSHOWCASE 離型剤 60ml スプレー レジン用 スクイーズ用 キャンドル用 型離れ 手作り DIY
¥1,499
barchetta 耐水ペーパーセット(5枚組)【ミネシマ MINESHIMAツール O-3】
¥248
レジン用離型スプレー 100ミリリットル シリコン型離型剤
¥1,696
ゴッドハンド(GodHand) 神ペーパー 耐水性紙ヤスリセット Bセット GH-KY-4B ホビー用工具
¥445
Mr.耐水ペーパーセット 超極細目 2500番・3000番 各2枚入 MT310
¥333
ミルティクラフト 吉野石膏 ハイストーンN 石膏 アロマストーン制作 小分け 材料 (石膏1kg)
¥1,216
FRP 離型剤 液体タイプ クリヤー 100g/樹脂 離型剤 型取り 小分け クリヤー 透明
¥838
YHYSCSXD リュータービット 2.35mm 軸 ダイヤモンド砥石 30 本入り 収納ケース付き 彫刻研磨用ルータービット | 高硬度のダイヤモンドドリルビットは た耐摩耗性を備えており 天然石 金属 および石材の研磨 彫刻 穴あけ作業に適しています シャンク径3.0mm ビット径2.35mmで ミニフライス盤に対応しています 専用の収納ケースが付属しており 保管に便利です
¥629
信越化学工業/信越 シリコーン離型剤 420ml【KF96SP】(1261231) [その他]
¥1,790