初心者が最初に作る彫金アクセサリーの決定版!失敗しないおすすめ作品と制作の全手順
yassy
ハンドメイド作家のための情報サイト:クラフターズ!

こんにちは、クラフターズのやっしーです!(・∀・)
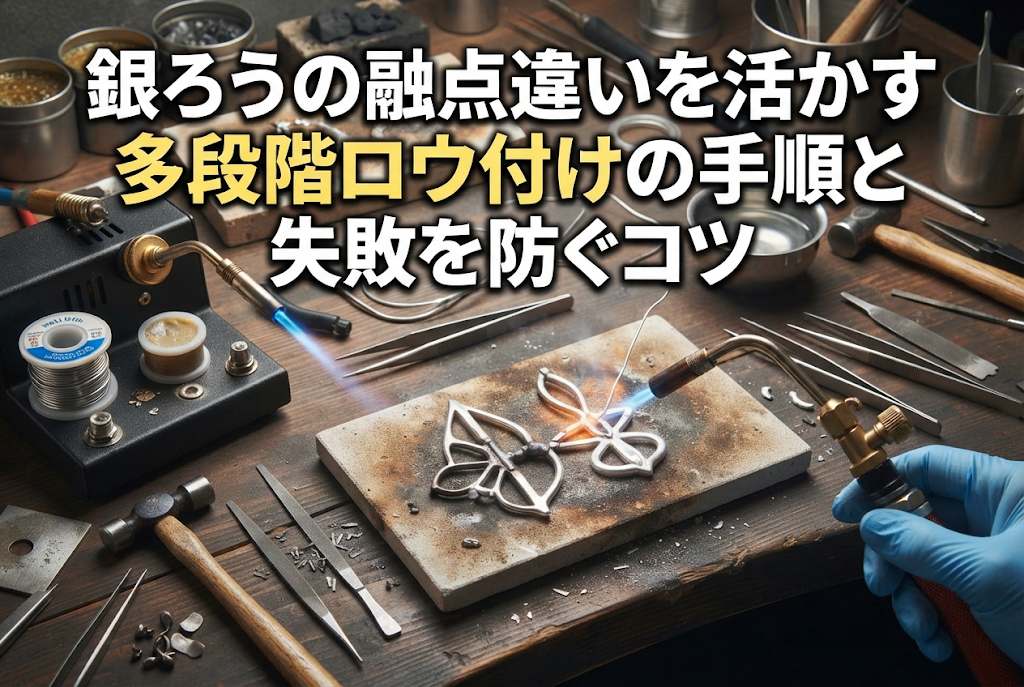
シルバーや真鍮などの金属を使ってアクセサリーや小物を作る「彫金(ちょうきん)」。自分でデザインしたリングやバングルが形になっていく工程は、本当にわくわくしますよね。しかし、彫金を始めたばかりの方が真っ先にぶつかる最大の壁が「ロウ付け(ろうづけ・はんだ付けの高温版)」です。
「バーナーでいくら炙ってもロウが流れてくれない」「ロウが丸い玉になって転がってしまう」「接合したはずなのに指で押したらポロッと外れた」「焦って加熱し続けたら母材そのものが溶けてしまった」など、ロウ付けのトラブルは後を絶ちません。
ロウ付けが失敗するのには、必ず明確な物理的・科学的な原因が存在します。運やセンスの問題ではありません。原因を正しく突き止めて手順を整えれば、誰でも狙ったすき間にスッと美しくロウを流し込めるようになります。
今回は、彫金のロウ付けがうまくいかない代表的な原因を徹底的に掘り下げ、それぞれの具体的な解決策と、作業を安全に進めるための鉄則を分かりやすく解説します。

具体的な原因を見ていく前に、まずはロウ付けの基本的な仕組みを整理しておきます。ここを勘違いしていると、どれだけ練習しても失敗を繰り返すことになります。
ロウ付けとは、接合したい2つ以上の金属(母材)よりも融点(溶ける温度)が低い合金(ロウ材)を熱で溶かし、毛細管現象を利用して金属同士のわずかなすき間に吸い込ませて結合させる技法です。母材そのものを溶かして混ぜ合わせる「溶接」とは異なり、母材を傷めずに強固に固定できるのが大きな特徴です。
ここで初心者が最も陥りやすい誤解は、「バーナーの炎でロウ材を直接狙って溶かせばくっつく」と思い込んでしまう点です。
ロウ材は「熱い場所へ向かって流れる」という明確な性質を持っています。直接ロウ材だけを炎で炙ると、ロウ材だけが先に溶けて表面張力でコロンと丸まり、まだ十分に温まっていない母材の上を逃げ回るだけになります。ロウ付けを成功させる大前提は、「母材全体をロウ材が溶ける温度まで均一に温め、母材の熱でロウを吸い寄せる」ことです。この基本をまず頭に叩き込んでおきましょう。
ロウ付けが失敗する原因の第一位と言っても過言ではないのが、「接合面の密着不足」です。
前述の通り、ロウ材は「毛細管現象」によって狭いすき間に吸い込まれます。毛細管現象とは、極めて狭い隙間において液体が引力や表面張力によって自然に引き寄せられる現象です。つまり、隙間が広すぎると毛細管現象が一切働かなくなります。
リングの輪を閉じるときや、板材の上にパーツを乗せるとき、接合部分を光にかざして確認してみてください。もし向こう側の光がわずかでも漏れて見えているなら、その時点でロウ付けの準備は失敗しています。
「ロウが溶ければ隙間を埋めてくれるはず」と期待するのは禁物です。ロウ材はパテや接着剤ではありません。0.1ミリ以下の目に見えないレベルでピタリと合わさっていなければ、ロウは隙間を素通りするか、隙間の手前で玉になって留まります。
解決策は、糸ノコや金属ヤスリを使った徹底的な「すり合わせ」です。断面が斜めに切れていたり、丸みを帯びていたりすると面と面が当たりません。
リングの場合は、糸ノコで接合部の切れ目を両端同時に切る「共切り(ともぎり)」という技法を使うと、切り口同士が完全に平行になり、驚くほど吸い付くように密着します。ロウを置く前に、指で押さえなくてもぴったり合わさっている状態を必ず作ってください。
金属の表面が汚れていると、ロウ材は絶対に流れません。ロウは清浄な金属原子の表面と結びつくことで濡れ広がるため、異物が挟まっていると弾かれてしまいます。
金属を素手でペタペタと触ると、目に見えない皮脂や汗が付着します。また、直前にヤスリがけをした際の金属粉や、研磨剤(コンパウンド)の油分が接合部に残っているケースも非常に多いです。
接合する直前には、無水エタノールや脱脂剤を使って接合面をしっかり拭き取るか、中性洗剤で洗って完全に乾かします。脱脂した後は、接合面に素手で触れないようピンセットで扱う習慣をつけてください。
一度ロウ付けに失敗して再挑戦するときや、パーツを何度も焼きなました後の金属は、表面が真っ黒あるいは白っぽく酸化しています。この酸化皮膜(金属酸化物)はロウの浸透を強力にブロックします。
失敗した後にそのままフラックスを塗り直して再加熱しても、成功確率はゼロです。失敗したら一度作業を止め、必ず希硫酸や専用の酸洗い溶液(ディクセルやピクルスなどの酸洗い剤)に浸けて酸化皮膜を完全に除去し、金属の地肌を露出させてから仕切り直してください。
ロウ付けに欠かせない薬品が「フラックス(ペースト状や液体状の溶剤)」です。フラックスには、加熱中に金属が空気中の酸素と触れて酸化するのを防ぎ、金属表面の微細な汚れを溶かしてロウの流動性を高める決定的な役割があります。
このフラックスの扱いを誤っていると、ロウ付けは高確率で失敗します。
初心者にありがちなのが、「ロウを置くすき間の真上だけにチョンと塗る」というミスです。
すき間だけに塗っても、周囲の母材が加熱によって酸化してしまえば、熱伝導が落ちてロウが引き寄せられません。フラックスは接合部だけでなく、接合部の周辺一帯、そしてロウ材そのものにもしっかりと塗布する必要があります。
固形フラックスを皿で水に溶いて使う場合や、ペースト状フラックスを使う場合、水加減が重要です。
水分が多すぎてシャバシャバだと、バーナーの熱を当てた瞬間に水滴が激しく沸騰してロウ材を吹き飛ばしてしまいます。逆にドロドロに濃すぎると、乾燥したフラックスが分厚い殻となって残り、ロウが金属表面に到達するのを邪魔します。筆にとったときに、すっと薄く均一に伸びる乳白色のミルク程度の濃度が最適です。
フラックスには耐熱限界があります。バーナーの強い炎を長時間当て続けると、フラックスの有効成分が燃え尽きて黒く炭化したり、ガラス状に焼き付いて保護効果を失ったりします。この状態を現場では「フラックスが死んだ」と呼びます。
フラックスが白く粉を吹いた状態から、透明な液体になってキラキラと光り始めた瞬間が、ロウが流れるベストタイミングです。それを過ぎて茶色や黒に変色してしまったら、すぐに加熱をやめて酸洗いからやり直さなければなりません。
道具や下地が完璧でも、バーナーワーク(火のコントロール)が狂っているとロウは流れません。ロウ付けにおいて、炎は熱源であると同時に「ロウを誘導するナビゲーター」です。
前述の通り、ロウ材そのものに炎の先端を当ててはいけません。炎が直接当たった極小のロウ材は一瞬で融点に達しますが、大きな母材はまだ冷たいままです。その結果、ロウ材は母材に馴染むことができず、自身の表面張力で丸い球体になって固まります。
正しい加熱法は、母材全体を炎の「外炎(炎の先端の最も温度が高い部分)」で大きく回すように温めることです。母材全体がほんのり赤みを帯びてきたら、接合部の裏側や反対側から炎を引き、ロウを隙間に「吸い込ませる」イメージで誘導します。
太いリングに薄い装飾パーツを付けるときや、厚みのある板に細い丸線を付けるときなど、サイズの異なる金属同士をロウ付けする場合は特に注意が必要です。
体積の大きいパーツは温まりにくく、体積の小さいパーツは一瞬で熱くなります。同じように両方へ火を当てると、小さいパーツばかりが過熱されて溶け落ち、大きいパーツにはロウが全く流れません。
加熱時間の8割から9割は「体積が大きいパーツ」に費やしてください。大きいパーツがしっかり温まってから、最後にサッと小さいパーツへ炎を渡すと、両方の温度が同時にロウの融点へ到達し、綺麗に一体化します。
小型のガスバーナーを使っていて、いつまで経ってもロウが溶けない場合は、火力が金属の放熱スピードに追いついていません。銀や銅は熱伝導率が極めて高いため、バーナーから注ぎ込まれる熱よりも、空気中や作業台へ逃げていく熱のほうが多くなってしまうのです。
耐火レンガ(ハニカムブロックやセラミックボード)を作業スペースの周囲に立てて囲いを作り、熱が逃げない「炉(ファーネス)」のような空間を作る工夫が効果的です。それでも熱が足りない場合は、より口径の大きいバーナーへの見直しを検討してください。
使用しているロウ材自体の種類や大きさ、置き方が原因で失敗しているケースも多々あります。
銀ロウには、融点が高い順に「硬ロウ(3分ロウなど)」「中ロウ(5分ロウなど)」「早ロウ(7分ロウなど)」「極早ロウ」といった種類があります。
初心者がいきなり融点の高い「硬ロウ」を使うと、母材の銀が溶ける温度(純銀で約961度、SV925で約890度〜900度前後)に非常に近いため、ロウが流れる前に母材がドロッと溶けて穴が開く危険性が跳ね上がります。
最初のうちは、母材との融点差がしっかり確保できる「早ロウ」や「中ロウ」を選ぶのが安全です。1箇所だけの接合なら、最も溶けやすい早ロウを選んでも十分な実用強度が手に入ります。
「しっかり付けたいから」と、米粒のような巨大なロウ材を置くのは間違いです。ロウが多すぎると接合部からはみ出してダマになり、後のヤスリがけで形を崩すことになります。また、大きすぎるロウ材は溶かすのにも余計な熱量を消費します。
一般的なリングの接合であれば、1ミリ角程度の極小チップで十分です。小さく切ったロウ材(ピン粉・サシロウ)を、隙間の境目に正確に乗せてください。
ロウ付けは高熱のバーナーの炎や、劇物に近い性質を持つ薬品を扱う作業です。安全管理を怠ると大事故に直結します。必ず次のルールを厳守してください。
道具や薬品を正しく怖がり、適切な手順を守ることこそが、上達への最短ルートです。
私自身、彫金を始めた当初はロウが全く流れずに何度も母材を溶かして泣きました。その経験から、火をつける前に必ず以下の項目を順番に点検するルーティンを作っています。
| 1. 接合面の隙間 | 光にかざして隙間が一切見えないか | 糸ノコで共切りするかヤスリで再調整 |
|---|---|---|
| 2. 表面の清浄度 | 油分、酸化皮膜、研磨粉が残っていないか | 酸洗いとエタノール脱脂を徹底する |
| 3. フラックス | 濃すぎず薄すぎず、全体に塗れているか | ミルク状に溶いてロウ材と母材周辺に塗布 |
| 4. ロウ材のサイズ | 母材の厚みに適した極小サイズ(約1mm角)か | ハサミで小さく切り直して端材を整える |
| 5. バーナーの当て方 | ロウではなく母材全体を遠火で加熱する準備があるか | 母材の体積が大きい側から炎を当てる |
この5つのチェックを全てクリアした状態でバーナーを点火すれば、ロウ付けの失敗はほぼ100%防ぐことができます。
彫金のロウ付けがうまくいかない原因のほとんどは、技術の未熟さではなく「下準備の不足」や「熱の誘導に対する理解不足」にあります。
隙間を完全にゼロにし、地肌をピカピカに洗い、適切なフラックスを塗って、母材全体を均等に温める。この物理的な条件さえ揃えてあげれば、ロウ材はまるで生き物のように、すき間の中へと気持ちよく吸い込まれていきます。
もし今「全然うまくいかない!」と悩んでいるなら、焦って火を当てるのをやめ、まずはヤスリがけによるすり合わせと酸洗いから丁寧にやり直してみてください。原因を1つずつ潰していけば、必ず思い通りの美しい接合ができるようになりますよ!ものづくりの楽しさを味わいながら、一歩ずつ技術を磨いていきましょう。
記事をSNSやラインで友達に紹介していただければ、とても嬉しくはげみになります!
ではでは、また次の記事でお会いしましょう!クラフターズのやっしーでした!
例えばレジンについての記事を探したければ「レジン」、道具についてなら「ニッパー」「ヤットコ」というふうに探してみてくださいね。