ガラスフュージングでガラスがきれいに重ならない原因と失敗を防ぐ積層テクニック
yassy
ハンドメイド作家のための情報サイト:クラフターズ!

 FineInno 立体 シリコンモールド 八角錐 標本 キャンドル 1つ リングホルダー エポキシ樹脂 UVレジン型 DIY モールド アクセサリー パーツ作成 樹脂粘土 型 抜き型 手作りキット 再利用可能 鉱石 金型アートツール 卓上装飾品 (ホワイト A) [並行輸入品]
¥1,295
 ラウンド 10.2 cm 深さ 1.5 ジャーニー フリット キャスティング モールド ガラス フュージング.仕上げ 3インチ x 3
¥7,058
 日清アソシエイツ 亀島商店 クレイジュエリー型抜き ラウンドグラス 立体型 ホビー用ツール L 半透明 シリコン 1135
¥1,164
 COLORBIRD シリコンモールド 正方形 長方形 丸 楕円 レジン ネックレス アクセサリー パーツ 作成 UVレジン
¥1,180
 Golspia シリコンモールド コースター 丸 ハンドメイド レジン セット uvレジン 型 5点
¥1,480
 FineInno 立方体 10cm 標本 シリコンモールド 標本形 丸角 正方体 立方体 モールド レジン モールド アロマストーン 立方体形 UVレジン型 DIY 収納用 透かし 手作り (丸角 正方体)
¥1,695
FineInno 立体 シリコンモールド 八角錐 標本 キャンドル 1つ リングホルダー エポキシ樹脂 UVレジン型 DIY モールド アクセサリー パーツ作成 樹脂粘土 型 抜き型 手作りキット 再利用可能 鉱石 金型アートツール 卓上装飾品 (ホワイト A) [並行輸入品]
¥1,295
 FineInno 立方体 8cm 標本 標本形 7種類 固定フレーム付き アロマストーン 立方体形 シリコンモールド UVレジン型 DIY 収納用 透かし 手作りパーツ 作成 シリコン モールド 型 抜き型 キット (正方体8cm)
¥1,424
 iSuperb シリコンモールド DIY 花瓶 六角形 円形 フラワーベース2種類 観葉植物 植木鉢 レジンモールド 植物 花瓶形 水耕栽培 植物栽培容器 試験管 モールド (円形)
¥2,085
FineInno 立方体 10cm 標本 シリコンモールド 標本形 丸角 正方体 立方体 モールド レジン モールド アロマストーン 立方体形 UVレジン型 DIY 収納用 透かし 手作り (丸角 正方体)
¥1,695
こんにちは、クラフターズのやっしーです!(・∀・)
透明感溢れる美しいガラスアクセサリーや雑貨を手作りできるガラスフュージング。思い通りのデザインにガラスをカットし、電気炉に入れて焼き上がる瞬間を待つのは本当にワクワクしますよね。しかし、電気炉の蓋を開けたとき、作品がまっすぐ平らにならず、フチがぐにゃりと持ち上がっていたり、全体が弓なりに大きく反り返っていたりしてショックを受けた経験はありませんか?
せっかく時間をかけて丁寧に作った作品が反ってしまうと、「どうして平らになってくれないんだろう」「電気炉の温度設定を間違えたのかな」と悩んでしまうものです。実は、ガラスフュージングにおいて「ガラスが反ってしまう」というトラブルは、初心者の方が最も直面しやすい代表的な失敗の1つです。
ですが、安心してください。ガラスが反るのには感性や運ではなく、明確な物理的・科学的な理由が存在します。ガラスという素材が持っている独特の性質、電気炉の中での熱の伝わり方、そして加熱と冷却の温度スピードを正しく理解できれば、反りを完璧に防ぐことができるようになります。
今回は、ガラスフュージングでガラスが反ってしまう主な原因と、それを防ぐために私が実践している具体的な対策や温度管理の考え方について、分かりやすく徹底的に解説します。原因を1つずつ紐解いて、まっすぐ美しい思い通りの作品を完成させましょう!

ガラスフュージングで反りが起こる原因を探る上で、まず絶対に知っておかなければならないガラスの物理的な性質があります。それがフュージングの世界でよく言われる「Target Thickness(目標厚み)」、いわゆる「6mmの法則」です。
ガラスは高温で溶けて液状に近くなると、表面張力の強力な働きによって、自然と約6mmの厚みになろうとする非常に強い性質を持っています。これは、平らなテーブルの上に落とした水滴が、丸く盛り上がって一定の厚みを持つのと全く同じ原理です。
もし、厚さ2mmや3mmといった薄いガラス板1枚だけでフュージングを行ってしまうと、ガラスは全体をぎゅっと縮めて自分自身の厚みを6mmに増やそうと作用します。この「周囲から中心に向かって縮もうとする力」がガラスの各部分で不均一に働くため、端が不自然にめくれ上がったり、全体がゆがんで反りが発生するのです。
反対に、ガラスを何層も分厚く重ねて8mmや10mmといった厚みにした場合、ガラスは外側に向かってデロッと広がり、やはり約6mmの厚さに落ち着こうとします。このように、元々のガラスの厚みが薄すぎたり、作品の場所によって厚みに極端な差があったりすることが、反りを引き起こす最大の土台になっているのです。
ガラスが反る現実的な原因として最も頻繁に発生しているのが、電気炉の「温度を上げるスピードが速すぎること」です。
ガラスという素材は、金属などに比べると熱伝導率があまり高くありません。つまり、外側からどれだけ強い熱を加えても、ガラスの内部や裏側まで均一に熱が伝わるのには一定の時間がかかります。
電気炉の温度を急激に上げてしまうと、ガラスの表面や露出しているフチの部分だけが先に高温になって柔らかくなり、中心部や棚板に接している裏面はまだ冷たく硬いままという「激しい温度差」がガラス内部に生まれます。
この時、先に熱せられて柔らかくなった表面やフチの部分だけが収縮を開始しようとするため、まだ硬い底面に引っ張られる形になり、結果としてフチが上にぐっと跳ね上がって反り返ってしまうのです。
特に、室温から500℃付近までの加熱スケジュールは、ガラスにとって最も熱ショックを受けやすい危険な帯域です。この区間で焦って急加熱を行うと、反りだけでなく、ガラスが破裂するように割れる原因にもなるため注意が必要です。
FineInno 立方体 8cm 標本 標本形 7種類 固定フレーム付き アロマストーン 立方体形 シリコンモールド UVレジン型 DIY 収納用 透かし 手作りパーツ 作成 シリコン モールド 型 抜き型 キット (正方体8cm)
¥1,424
ラウンド 10.2 cm 深さ 1.5 ジャーニー フリット キャスティング モールド ガラス フュージング.仕上げ 3インチ x 3
¥7,058
COLORBIRD シリコンモールド 正方形 長方形 丸 楕円 レジン ネックレス アクセサリー パーツ 作成 UVレジン
¥1,180
FineInno 立方体 10cm 標本 シリコンモールド 標本形 丸角 正方体 立方体 モールド レジン モールド アロマストーン 立方体形 UVレジン型 DIY 収納用 透かし 手作り (丸角 正方体)
¥1,695
FineInno 立体 シリコンモールド 八角錐 標本 キャンドル 1つ リングホルダー エポキシ樹脂 UVレジン型 DIY モールド アクセサリー パーツ作成 樹脂粘土 型 抜き型 手作りキット 再利用可能 鉱石 金型アートツール 卓上装飾品 (ホワイト A) [並行輸入品]
¥1,295
日清アソシエイツ 亀島商店 クレイジュエリー型抜き ラウンドグラス 立体型 ホビー用ツール L 半透明 シリコン 1135
¥1,164
Golspia シリコンモールド コースター 丸 ハンドメイド レジン セット uvレジン 型 5点
¥1,480
iSuperb シリコンモールド DIY 花瓶 六角形 円形 フラワーベース2種類 観葉植物 植木鉢 レジンモールド 植物 花瓶形 水耕栽培 植物栽培容器 試験管 モールド (円形)
¥2,085
FineInno 立方体 10cm 標本 シリコンモールド 標本形 丸角 正方体 立方体 モールド レジン モールド アロマストーン 立方体形 UVレジン型 DIY 収納用 透かし 手作り (丸角 正方体)
¥1,695
FineInno 立体 シリコンモールド 八角錐 標本 キャンドル 1つ リングホルダー エポキシ樹脂 UVレジン型 DIY モールド アクセサリー パーツ作成 樹脂粘土 型 抜き型 手作りキット 再利用可能 鉱石 金型アートツール 卓上装飾品 (ホワイト A) [並行輸入品]
¥1,295
ガラスフュージングを始める際に初心者が最も勘違いしやすい罠が、ガラスの膨張係数(COE:Coefficient of Expansion)の不一致です。
COEとは、ガラスが加熱された時にどれくらい膨張し、冷やされた時にどれくらい収縮するかを示す熱膨張率の数値です。フュージング用のガラスとして市販されているものには、主に「COE90」や「COE96」といった規格が定められています。
もし、ベースにCOE90のガラスを使い、その上にデザインとしてCOE96のガラスパーツを載せて一緒に焼き上げた場合、見た目は綺麗に溶け合ったように見えても、冷却過程で致命的なトラブルが発生します。
温度が下がっていく際、COE96のガラスは大きく縮もうとし、COE90のガラスはそれほど縮みません。この縮み幅の差によって、お互いが強烈に引っ張り合う力(歪み)が生じます。その引っ張り合いに耐えきれなくなった結果、作品全体が弓なりに大きく反り返ったり、最悪の場合は時間差で木っ端微塵に割れてしまったりします。
同じメーカーのガラスであっても、フュージング用として膨張係数が同一に揃えられているもの以外を混ぜて使うのは絶対に不可です。また、窓ガラス(フロートガラス)やシーグラス、100均のガラス容器などをフュージング用ガラスと組み合わせるのも、膨張係数が全く異なるため反りや割れの直接的な原因になります。
ご自宅で使っている電気炉の構造や、作品を置く位置によっても反りが発生しやすくなります。
ハンドメイドでよく使われる小型のガラスフュージング用電気炉の多くは、蓋の裏側に電熱線が配置されている「トップ加熱(上部加熱)型」です。
トップ加熱型の電気炉は、上からの放射熱によってガラスを温める仕組みになっています。そのため、ガラスの上面には直接強い熱が当たりますが、棚板(セラミックボード)に接しているガラスの下面には熱が伝わりにくく、上下でどうしても温度差が生まれやすい環境にあります。
上面が先に溶けて縮もうとするのに対し、下面は棚板に冷やされて硬いまま引っかかっている状態になると、上側に引っ張られる形でガラスのフチがめくり上がり、全体が反ってしまいます。
さらに、電気炉の壁に近い場所はヒーターに近いため温度が高くなりやすく、炉内の中央部分とは温度差が存在します。作品を電気炉の中央ではなく端の方に置いて焼成した場合、片側だけが先に熱せられて左右非対称に歪み、見事な反りとなって現れるのです。
ガラス自体の問題だけでなく、ガラスを載せる下地である「棚板」や「離型剤」の状態も、反りに深く関係しています。
ガラスフュージングでは、溶けたガラスがセラミック製の棚板に張り付いてしまわないよう、棚板に水で溶いた離型剤(セパレート剤)を塗るか、使い捨ての離型紙(ファイバーペーパー)を敷いて使用します。
この離型剤の塗り方に激しいムラがあったり、何度も塗り重ねて表面がボコボコと波打っていたりすると、ガラスが溶けて伸縮しようとする時にスムーズに滑ることができません。
離型剤が滑らかな部分はガラスがスムーズに動きますが、塗りが厚く引っ掛かりがある部分はガラスの底が固定されてしまいます。この伸縮の抵抗差によって、ガラスの動きが阻害され、引きずられるようにして不均一な反りや歪みが固定されてしまうのです。
また、離型紙を使用している場合でも、保管状態が悪く湿気を吸って膨らんでいたり、設置時に下に空気が入って浮き上がっていたりすると、加熱中にガラスの底面を不均一に押し上げ、反りを誘発する原因になります。
焼き上がり直後は一見まっすぐ平らに見えたのに、電気炉から取り出して少し時間が経つと反っていたり、時間が経つにつれて歪みが目立ってきたりすることがあります。これは「徐冷(アニーリング)」の失敗によるものです。
ガラスは最高温度(約750℃〜800℃)でしっかりと溶かした後、温度を下げるプロセスが非常に重要になります。ガラスが固まる温度帯を通り過ぎる際、急激に冷やすと外側だけが先にカチカチに固まり、内部はまだ温かく膨張しようとする「張りつめた力(残留応力)」が閉じ込められてしまいます。
特に「歪み点(ひずみてん)」と呼ばれる約480℃〜520℃付近の温度帯は、ガラス内部の歪みをきれいに抜くための最も重要なゾーンです。
この歪み点の温度帯を素早く通過させてしまったり、完全に冷め切っていないのに待ちきれずに電気炉の蓋を開けて冷たい外気に触れさせたりすると、ガラス内部の応力が不均一に固まり、引きつりや反りとなって作品を歪ませてしまうのです。
原因が分かれば、対策はとてもシンプルです。私が実際に作品を制作する際に徹底している、ガラスの反りを完璧に防ぐための5つの実践テクニックを紹介します。
平らなプレートやペンダントトップを作る際は、ガラスの厚みが合計で約6mmになるように組み立てるのが基本です。一般的な3mm厚のガラス板を使用する場合、ベースとなるガラスを2枚重ねにして合計6mmにするのが最も確実な方法です。
厚みを6mmに揃えておけば、ガラスが溶けた時に無駄に縮もうとしたり広がりすぎたりする表面張力のストレスがかからず、角が優しく丸まった美しい平らな状態に仕上がります。
急加熱による上下の温度差を防ぐために、電気炉の昇温スケジュールをゆっくりに設定しましょう。特に室温から500℃に達するまでの間は、焦らずじっくりと温めることが大切です。
プログラミングができる電気炉であれば、1時間に200℃〜300℃程度のペースでじわじわと温度を上げていきます。こうすることで、ガラスの表面と裏面、中心と外側の温度が常に一定に保たれ、均一に熱が行き渡るため反りを強力に予防できます。
作品に使用するすべてのガラスパーツのCOEが完全に一致していることを確認してください。基本的には、信頼できる同じメーカーのフュージング専用ガラスシリーズ(例えば「ブルズアイ社COE90」ならすべてブルズアイ製で揃える、「スペクトラム/システム96」ならCOE96で揃える)で統一するのが鉄則です。
端材や端切れガラスを使う際、COEが不明なものは絶対に本番の作品に混ぜてはいけません。しっかり分別して管理する癖をつけましょう。
棚板の下準備も丁寧に行います。液体離型剤を塗る場合は、水で適正な濃度に希釈し、刷毛の方向を縦・横と交互に変えながら、薄く均一に4〜5回塗り重ねます。一度に厚塗りすると表面がボコボコになるため、薄塗りと乾燥を繰り返すのが滑らかに仕上げるコツです。
離型紙(ファイバーペーパー)を使う場合は、湿気を吸うと波打つ性質があるため、乾燥した場所で保管し、棚板に敷く際はシワや空気の入り込みがないか目視でしっかり確認してください。
最高温度でフュージングを終えたら、急冷してガラスの形状を固定した後、徐冷帯(約480℃〜520℃)で一定時間温度をキープ(ホールド)します。標準的な小作品であれば、500℃前後で15分〜30分ほど温度を保ち、ガラス内部の歪みを完全に逃がしてあげます。
その後は電気炉の電源を切り、蓋を固く閉ざしたまま、炉内温度が100℃以下(できれば室温近く)まで下がるのをじっと待ちます。途中で待ちきれずに蓋を開けるのは絶対に厳禁です。
偉そうなことをいろいろとお伝えしている私ですが、ガラスフュージングを始めたばかりの頃は、見事なまでに反りまくった失敗作の山を作っていました。(・∀・;)
早く焼き上がりが見たくて電気炉の昇温スピードを限界まで速く設定したり、「もう冷めたかな?」と400℃近くあるのに蓋を少しだけ開けて覗き込んだりしていたのです。その結果、見事に四隅がめくり上がり、裏面が滑り台のように不自然に反り返った無惨なガラスがいくつも出来上がりました。
当時の私は「なんで説明書通りに作っているのに反るんだろう?」と頭を抱えていましたが、ガラスの物理的な性質を学び直した時にハッとさせられました。ガラスは人間側の「早く完成させたい」「早く見たい」という都合や焦りを、そのまま熱の歪みとして素直に反映してしまう素材だったのです。
私たちが焦って工程を短縮しようとすると、ガラスは「反り」や「割れ」という目に見える不具合で訴えてきます。逆に、ガラスのペースに合わせてしっかりと厚みを計算し、じっくり時間をかけて熱を伝え、優しく冷ましてあげれば、驚くほどまっすぐで、うっとりするような透明感と滑らかさを持った作品になって応えてくれます。
ガラスフュージングで最も大切な道具は、高級なガラスカッターでも最新の電気炉でもなく、「ガラスの性質に寄り添う丁寧な下準備と、焦らず待てる心と時間」なのだと私は確信しています。
ガラスフュージングは、800℃近くという凄まじい高温を扱うクラフトです。反りを防ぐためのプログラミングやデザインに夢中になるあまり、最も重要な「安全への配慮」を疎かにしてはいけません。
電気炉を使用する際は、必ずご自身が所有している電気炉の取扱説明書を隅々までしっかりと熟読してください。電気炉の機種やサイズによって、安全な最高温度、許容される連続使用時間、推奨される最高昇温速度は全く異なります。
また、焼成中の電気炉の周囲には、紙や布、スプレー缶などの燃えやすいものを絶対に置かないでください。電気炉の本体外側も運転中は相当な熱を持ちます。うっかり触って重度の火傷を負わないよう、電気炉に近づく際やメンテナンスの際は必ず厚手の耐熱グローブを着用しましょう。
加熱時にガラスに含まれる微量の成分や離型剤が気化することもあるため、電気炉を稼働させる部屋の換気扇を回したり、窓を開けたりして十分な通気を確保することも徹底してください。安全な制作環境を整えてこそ、安心して心からハンドメイドを楽しむことができます。
ガラスフュージングでガラスが反ってしまう原因と、その失敗を防ぐための実践的な対策について詳しく解説してきました。
ガラスが不自然に反ってしまう主な原因は、以下の5つです。
一見するとコントロールが難しそうに思えるガラスですが、原因さえ分かってしまえば、対策は決して難しくありません。
ガラスの合計厚みを6mmに合わせること、膨張係数を揃えること、そして何より「焦らずゆっくりと加熱・冷却を行うこと」を意識するだけで、反りのない理想通りの平らで美しい作品が焼けるようになります。
もし次回焼いた時に反りが出てしまっても落胆する必要はありません。なぜ反ったのかを温度や厚みから分析し、改善するための貴重なデータになってくれます。ぜひ今回のポイントを参考に、温度スケジュールや材料の組み合わせを見直して、美しく澄み渡るガラス作品づくりを楽しんでくださいね!
記事をSNSやラインで友達に紹介していただければ、とても嬉しくはげみになります!
ではでは、また次の記事でお会いしましょう!クラフターズのやっしーでした!
Golspia シリコンモールド コースター 丸 ハンドメイド レジン セット uvレジン 型 5点
¥1,480
FineInno 立方体 10cm 標本 シリコンモールド 標本形 丸角 正方体 立方体 モールド レジン モールド アロマストーン 立方体形 UVレジン型 DIY 収納用 透かし 手作り (丸角 正方体)
¥1,695
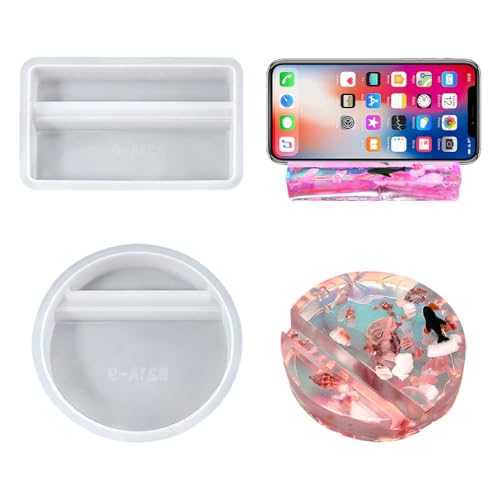 FineInno 立方体 DIYスマホスタンド シリコンモールド 円形 長方形 スマホホルダー 石膏置物 標本 標本形 2種類 アロマストーン 立方体形 シリコンモールド UVレジン型 DIY 収納用 透かし 手作り (スマホスタンド 2セット)
¥1,595
ラウンド 10.2 cm 深さ 1.5 ジャーニー フリット キャスティング モールド ガラス フュージング.仕上げ 3インチ x 3
¥7,058
FineInno 立体 シリコンモールド 八角錐 標本 キャンドル 1つ リングホルダー エポキシ樹脂 UVレジン型 DIY モールド アクセサリー パーツ作成 樹脂粘土 型 抜き型 手作りキット 再利用可能 鉱石 金型アートツール 卓上装飾品 (ホワイト A) [並行輸入品]
¥1,295
COLORBIRD シリコンモールド 正方形 長方形 丸 楕円 レジン ネックレス アクセサリー パーツ 作成 UVレジン
¥1,180
COLORBIRD シリコンモールド 正方形 長方形 丸 楕円 レジン ネックレス アクセサリー パーツ 作成 UVレジン
¥1,180
日清アソシエイツ 亀島商店 クレイジュエリー型抜き ラウンドグラス 立体型 ホビー用ツール L 半透明 シリコン 1135
¥1,164
FineInno 立方体 8cm 標本 標本形 7種類 固定フレーム付き アロマストーン 立方体形 シリコンモールド UVレジン型 DIY 収納用 透かし 手作りパーツ 作成 シリコン モールド 型 抜き型 キット (正方体8cm)
¥1,424
FineInno 立方体 10cm 標本 シリコンモールド 標本形 丸角 正方体 立方体 モールド レジン モールド アロマストーン 立方体形 UVレジン型 DIY 収納用 透かし 手作り (丸角 正方体)
¥1,695
例えばレジンについての記事を探したければ「レジン」、道具についてなら「ニッパー」「ヤットコ」というふうに探してみてくださいね。



 COLORBIRD シリコンモールド 正方形 長方形 丸 楕円 レジン ネックレス アクセサリー パーツ 作成 UVレジン
¥1,180
FineInno 立方体 DIYスマホスタンド シリコンモールド 円形 長方形 スマホホルダー 石膏置物 標本 標本形 2種類 アロマストーン 立方体形 シリコンモールド UVレジン型 DIY 収納用 透かし 手作り (スマホスタンド 2セット)
¥1,595
iSuperb シリコンモールド DIY 花瓶 六角形 円形 フラワーベース2種類 観葉植物 植木鉢 レジンモールド 植物 花瓶形 水耕栽培 植物栽培容器 試験管 モールド (円形)
¥2,085
日清アソシエイツ 亀島商店 クレイジュエリー型抜き ラウンドグラス 立体型 ホビー用ツール L 半透明 シリコン 1135
¥1,164
FineInno 立方体 10cm 標本 シリコンモールド 標本形 丸角 正方体 立方体 モールド レジン モールド アロマストーン 立方体形 UVレジン型 DIY 収納用 透かし 手作り (丸角 正方体)
¥1,695
FineInno 立方体 8cm 標本 標本形 7種類 固定フレーム付き アロマストーン 立方体形 シリコンモールド UVレジン型 DIY 収納用 透かし 手作りパーツ 作成 シリコン モールド 型 抜き型 キット (正方体8cm)
¥1,424
FineInno 立体 シリコンモールド 八角錐 標本 キャンドル 1つ リングホルダー エポキシ樹脂 UVレジン型 DIY モールド アクセサリー パーツ作成 樹脂粘土 型 抜き型 手作りキット 再利用可能 鉱石 金型アートツール 卓上装飾品 (ホワイト A) [並行輸入品]
¥1,295
ラウンド 10.2 cm 深さ 1.5 ジャーニー フリット キャスティング モールド ガラス フュージング.仕上げ 3インチ x 3
¥7,058
FineInno 立体 シリコンモールド 八角錐 標本 キャンドル 1つ リングホルダー エポキシ樹脂 UVレジン型 DIY モールド アクセサリー パーツ作成 樹脂粘土 型 抜き型 手作りキット 再利用可能 鉱石 金型アートツール 卓上装飾品 (ホワイト A) [並行輸入品]
¥1,295
 亀島商店 クレイジュエリー型抜き ラウンドグラス M 立体型 ホビー用ツール 1134
¥1,210